在现代冶金工业生产体系中,高温熔融金属的转运是连接炼钢工序与浇铸工序的核心环节,直接影响整条生产线的运行效率与生产安全。钢包车作为专门承担钢水包转运任务的特种工业装备,是冶金车间内部物流系统中不可或缺的关键设备。很多人对钢包车的认知还停留在普通运输车辆的层面,实际上它是针对高温、重载、高风险工况专门设计的高技术含量专用设备,其设计制造标准远高于常规工业搬运车辆。
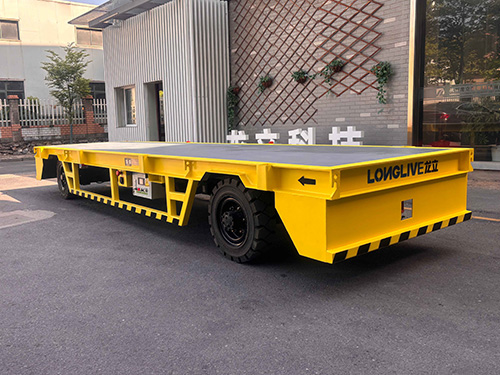
一、钢包车的核心定义与行业价值
钢包车属于电动平车的特殊细分品类,是专门用于运输盛装高温钢水钢包的轨道式或无轨式电动搬运车辆,也常被称为钢水搬运车、钢包转运车。从行业分类来看,它属于国家统计局工业统计分类中 “冶金专用设备制造” 子类下的核心承载型移动设备,是炼钢厂、铸造厂等冶金相关企业的标配生产装备。
从生产流程来看,钢包车承担着炼钢工序与浇铸工序之间的物流衔接职能。炼钢厂转炉或电弧炉冶炼完成的高温钢水,需要注入钢包中,再由钢包车平稳转运至连铸机浇铸工位或者模铸车间,完成钢水的浇铸成型。同时,钢包车也可用于精炼炉各工艺工位之间的钢包转移,比如从转炉出钢位运至 LF 精炼炉位、VD 真空处理位等不同工序工位,实现多工序协同生产。
钢包车的行业价值体现在效率与安全两个维度。在效率层面,它替代了传统的起重机吊运模式,能够实现钢包的水平定点转运,运行路径固定、定位精度高、周转速度快,可大幅提升炼钢连铸的生产节奏。在安全层面,针对 1300 至 1600 摄氏度的高温钢水工况,钢包车做了全方位的耐高温与安全防护设计,相比起重机吊运更稳定,大幅降低了钢水泼洒、钢包坠落等重大安全风险,是冶金行业安全生产的重要保障装备。
二、钢包车的核心结构组成
一台标准的钢包车主要由六大核心系统构成,各系统协同工作,共同满足高温重载工况下的可靠运行要求。
车体钢结构是钢包车的承载基础,一般采用四根横梁加两根竖梁的箱式结构设计,主体材质选用 Q690D 或 Q890E 级高强度低合金钢板焊接成型。关键承力部位如端梁、主梁及钢包支承座,都会经过有限元应力仿真优化与疲劳寿命验证,确保在满载工况下的结构强度与长期运行稳定性。车体平台上会根据钢包的直径尺寸设置固定夹紧装置,防止运输过程中钢包发生偏移倾倒。
行走驱动系统是钢包车的动力核心,主要由驱动电机、减速器、传动轴、车轮组等部件组成。驱动电机普遍采用耐高温防爆电机,能够在高温多粉尘的恶劣环境下稳定工作。出于可靠性考虑,中大型钢包车大多采用双驱动系统,两套传动系统独立工作,当其中一套出现故障时,另一套可立即投入运行,保障运输作业不中断。车轮组采用铸钢材质,轮缘经过硬化处理,耐磨性能优异,可适应重载长期运行。
制动系统是钢包车安全运行的关键,与普通工业车辆不同,钢包车的制动系统特别设计为缓慢启动和缓慢停止模式。这是因为盛装钢水的钢包惯性大,如果启停过快,钢水会在惯性作用下晃动溅出,造成安全事故。通过变频调速控制与机械制动配合,钢包车可以实现平滑加减速,有效避免钢水晃动,同时保证停车定位精度。
电气控制系统是钢包车的指挥中枢,常规配置包括车载控制柜、操作装置、电缆卷筒或蓄电池组等。中高端钢包车会搭载 PLC 可编程控制器,配合变频调速、激光测距、位置传感器等装置,实现自动化运行与精准定位。部分浇铸专用钢包车还配备称重传感器,可实时监测钢包内钢水重量,并将数据无线传输至中控室,辅助生产调度决策。
耐火隔热防护系统是钢包车区别于普通电动平车的核心特征。由于运输的钢水温度高达上千摄氏度,热辐射会对车体电气元件造成损坏,因此钢包车的车体内部会铺设多层耐高温隔热材料,形成隔热防护层,阻挡高温向车体下部传导。关键电气部件还会加装额外的隔热防护罩,确保电子元件在允许温度范围内正常工作,延长设备使用寿命。
安全联锁机构是钢包车的安全保障,包括限位开关、急停装置、防碰撞检测、过载保护等多重安全配置。轨道两端设置极限限位装置,防止车辆冲出轨道;车体周边设置紧急停止按钮,遇突发情况可立即停车;部分车型还配备障碍物检测传感器,运行前方有异物时自动减速停车。
三、钢包车的常见分类与技术特点
钢包车根据不同的分类标准可以分为多种类型,不同类型适用于不同的生产场景。
按照驱动方式划分,钢包车可分为单驱动型和双驱动型。单驱动钢包车结构相对简单,成本较低,适用于小吨位、短距离、坡度小的运输场景,一般载重在 50 吨以下。双驱动钢包车采用两套独立的驱动系统,动力更强,可靠性更高,即使一套系统发生故障也能继续运行,适用于大吨位、长距离、有一定坡度的运输场景,是大中型炼钢厂的主流选择。
按照供电方式划分,主要有轨道供电型、蓄电池供电型和电缆卷筒供电型三种。轨道供电型通过轨道取电,供电持续稳定,适合运行距离较长、作业频繁的场景,但需要铺设专用供电轨道,基建成本较高。蓄电池供电型无需外接供电线路,运行灵活,不受轨道限制,可配合无轨钢包车使用,但需要定期充电,持续作业时间受电池容量限制。电缆卷筒供电型采用 380V 交流电,通过自动收放的电缆卷筒供电,结构简单,维护方便,是目前应用最广泛的供电方式,适合中短距离运输场景。
按照功能用途划分,可分为普通转运型钢包车和浇铸型钢包车。普通转运型钢包车功能相对单一,主要完成钢包的水平转运工作,结构简单,成本较低,适用于工序间的短距离转移。浇铸型钢包车功能更丰富,除了基本的行走功能外,还配备钢包升降框架、钢包平移框架、车载液压系统等,可实现钢包的升降、左右横移动作,能够直接配合连铸机完成浇铸作业,定位精度更高,功能更全面。
按照载重吨位划分,可分为小吨位、中吨位和大吨位三类。小吨位钢包车载重一般在 1 至 50 吨,主要用于小型炼钢厂、铸造厂的钢水转运,以及特种钢、有色金属冶炼的小批量转运。中吨位钢包车载重在 50 至 150 吨,是中小型炼钢厂的主流选型,适配大多数常规炼钢生产线。大吨位钢包车载重可达 150 吨以上,部分大型转炉配套的钢包车载重甚至超过 300 吨,适用于大型钢铁联合企业的高效率生产。
四、钢包车的工作原理与运行流程
钢包车的基本工作原理是通过电动机输出扭矩,经减速器减速增扭后,通过传动轴传递给车轮组,带动车轮沿轨道行驶,从而实现钢包的水平转运。整个过程通过电气控制系统实现速度调节、方向控制与安全防护。
以典型的转炉出钢至连铸浇铸流程为例,钢包车的完整运行流程分为四个阶段。第一阶段是接包就位,空钢包车行驶至转炉出钢工位下方停车定位,等待转炉出钢。转炉将冶炼好的高温钢水注入钢包后,称重系统检测钢水重量,确认达到额定重量后,转炉回位。
第二阶段是平稳转运,钢包车接收到发车指令后,以设定的加速度缓慢启动,逐渐提升至正常运行速度,沿预设轨道向连铸浇铸工位行驶。行驶过程中,控制系统实时监测车辆速度、位置与运行状态,遇到异常情况自动触发保护机制。接近目标工位时,车辆开始缓慢减速,确保平稳停车。
第三阶段是浇铸作业,钢包车精准停靠在浇铸位置后,浇铸型钢包车可通过液压系统调整钢包的高度与横向位置,使钢包水口与中间包精准对齐,然后打开水口进行钢水浇铸。浇铸过程中,称重系统实时监测钢水剩余量,为浇铸速度控制提供数据支持。
第四阶段是空包返回,浇铸完成后,钢包车装载空钢包按原路返回出钢工位,准备下一轮出钢转运。部分生产线会设置钢包烘烤位,空钢包返回途中会经过烘烤工位进行预热,保持钢包温度,减少下一炉钢水的温降。
五、钢包车的主要应用场景
钢包车的应用场景集中在冶金及相关行业,不同场景对设备的配置要求各有侧重。
炼钢厂转炉出钢运输是钢包车最核心的应用场景。转炉炼钢是目前最主流的炼钢工艺,每炉钢冶炼完成后都需要快速出钢并转运至下道工序。转炉配套的钢包车通常吨位较大,运行节奏快,对可靠性要求高,一般采用双驱动、电缆卷筒供电的配置,配合转炉的生产节拍实现高效转运。
精炼炉工位转移也是钢包车的重要应用领域。现代炼钢生产中,钢水在转炉初炼后,通常还需要经过 LF 炉精炼、VD 真空处理等多道精炼工序,以提升钢水质量。不同精炼工位之间的钢包转移就需要钢包车来完成,这类场景下钢包车需要频繁在多个工位间启停,对定位精度要求较高。
连铸机浇铸工位是钢包车的另一关键应用点。连铸生产要求钢水供应连续稳定,浇铸钢包车需要精准停靠在连铸机上方,稳定供给钢水。很多连铸生产线会配备双钢包车交替作业,一罐浇铸、一罐待命,实现连浇生产,大幅提升生产效率。这类钢包车通常配备升降、平移机构,功能更全面。
模铸车间转运场景中,钢包车负责将钢水包运至模铸坑位,进行钢锭浇铸。模铸生产相对连铸生产节奏较慢,但钢包吨位可能更大,对车辆的重载能力要求高。此外,在特种钢生产、有色冶金、铸铁生产等领域,也会根据物料特性定制相应的耐高温转运钢包车。
六、钢包车的技术发展与创新方向
随着冶金行业向智能化、绿色化、安全化方向发展,钢包车技术也在不断升级创新,呈现出几个明显的发展趋势。
自动化与无人化是当前钢包车技术发展的核心方向。传统钢包车需要人工操作,工作环境恶劣,劳动强度大,且存在人为操作失误风险。新一代钢包车引入 PLC 自动控制、激光测距定位、RFID 识别、无线通信等技术,能够实现全自动无人化运行。车辆可根据生产计划自动调度,自动完成接包、转运、浇铸、返回全流程,无需人工干预,既改善了工人作业环境,又提升了运行效率与安全性。
节能与能效提升是另一个重要发展方向。通过采用变频调速技术,钢包车可根据负载与运行状态实时调整电机输出功率,避免大马拉小车造成的能源浪费。部分先进车型还配备能量回馈系统,车辆制动时的动能可转化为电能回馈至电网,进一步降低能耗。同时,车体结构的轻量化优化设计,在保证强度的前提下减轻车体自重,也能有效降低运行能耗。
安全技术的持续升级是行业永恒的主题。除了传统的机械与电气安全保护,越来越多的在线监测技术被应用到钢包车上。比如对电机、减速器、轴承等关键部件进行温度与振动在线监测,提前预判设备故障;对钢包罐体进行温度监测,及时发现钢包耐材侵蚀隐患;加装视觉监控系统,远程实时查看车辆运行状态。多重安全技术叠加,构建全方位的安全防护体系。
结构设计与制造工艺的优化也在不断推进。通过有限元分析、疲劳仿真等数字化设计手段,钢包车的结构设计更趋合理,在减轻自重的同时提升了承载能力与使用寿命。焊接工艺的提升、表面防腐处理技术的应用,也有效延长了设备在恶劣环境下的使用寿命。
七、钢包车选型的关键考量因素
企业在选购钢包车时,需要结合自身生产实际,从多个维度综合考量,选择最适合的设备方案。
首先要明确载重吨位与尺寸参数。载重是钢包车最核心的参数,企业需要根据钢包满罐总重量(钢包自重 + 钢水重量)来确定额定载重,并预留 10% 至 20% 的安全余量,避免长期过载运行。同时要确认钢包的直径、高度等尺寸参数,确保车体平台与钢包支座能够匹配。
其次要确认运行场景与轨道条件。需要明确运输距离、运行路径、轨道轨距、路面条件、是否有坡度、是否需要转弯等基础信息。室内还是室外作业、环境温度范围、粉尘腐蚀情况等环境因素也会影响设备配置选型。比如长距离运输适合电缆卷筒或轨道供电,频繁转弯场景适合无轨蓄电池型。
第三要选择合适的供电方式。三种主流供电方式各有优劣,轨道供电适合长距离频繁作业,但基建成本高;蓄电池供电灵活无限制,但需要充电维护;电缆卷筒供电技术成熟成本适中,但距离过长会受电缆限制。企业需要根据运行距离、作业频率、现场条件综合选择。
第四要确定功能配置需求。明确是只需要基本转运功能,还是需要升降、平移、称重、翻转等附加功能。功能越多,设备结构越复杂,成本也越高。同时要考虑自动化程度需求,是人工操作、遥控操作还是全自动无人运行,不同配置价格差异较大。
最后要考察制造商的综合实力。优先选择具备冶金专用设备生产资质、通过相关质量体系认证的正规厂商。重点考察厂商的行业经验、研发能力、生产规模,以及是否有同类型、同吨位项目的成功案例。售后服务同样重要,钢包车属于重载工业设备,良好的售后保障能够减少停机损失,正规厂商一般会提供至少一年质保与终身维护服务。
八、钢包车日常维护与安全管理规范
钢包车工作环境恶劣,长期处于高温、重载、多粉尘工况下,做好日常维护与安全管理是保障设备长期稳定运行、预防安全事故的关键。
日常点检是设备维护的基础,每班作业前都需要进行。点检内容包括:检查车体结构有无明显变形、裂纹;检查车轮有无磨损、裂纹,轮缘磨损是否超标;检查制动系统是否灵敏可靠;检查各限位开关、急停按钮是否正常;检查电缆有无破损老化,接线是否牢固;检查液压系统有无泄漏,压力是否正常。确认各项正常后方可开机作业。
定期维护需要按照周期进行。减速器润滑油每半年至一年更换一次,根据油品状态适当调整周期;轴承定期加注润滑脂,保持良好润滑状态;电气控制柜定期清灰除
